
Эволюция промышленных лазеров: от кристаллов к иттербиевому волокну. История и тренды.
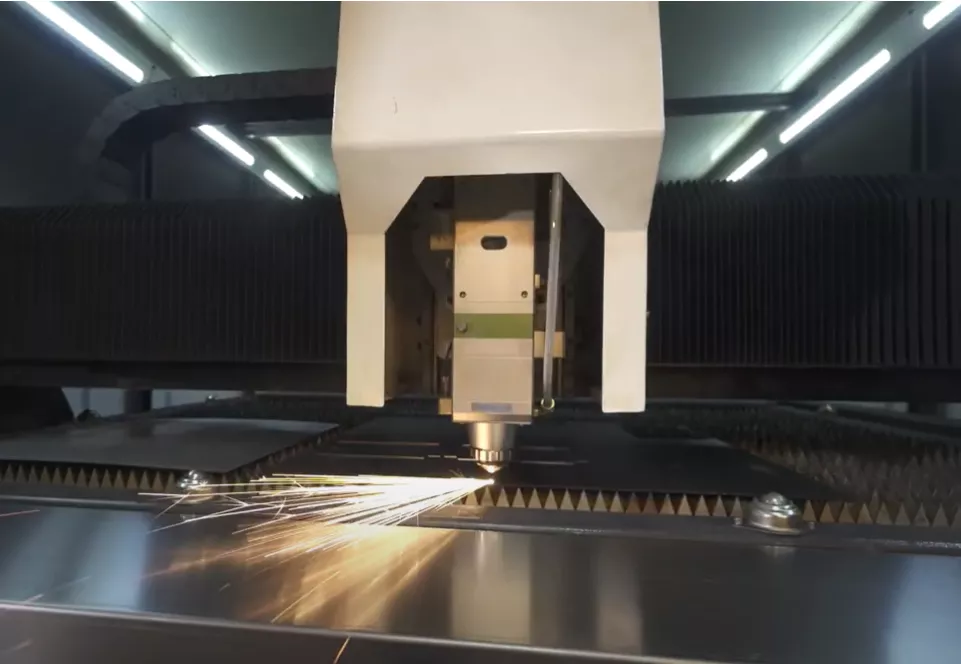
Развитие промышленных лазеров началось задолго до их массового внедрения в металлообработку. Первый работающий рубиновый лазер был создан в 1960 году, первый волоконный лазер продемонстрировали в 1961-м, а CO2-лазер появился в 1964 году. В последующие десятилетия совершенствовались источники излучения, оптика, системы управления и охлаждения, благодаря чему лазерная резка, сварка, маркировка и другие технологии стали частью серийного производства.
Разберем основные типы промышленных лазеров, причины распространения волоконной технологии и направления, которые определяют развитие лазерного оборудования сегодня.
Три кита лазерных технологий
В промышленной обработке материалов исторически особенно важны три группы источников: традиционные твердотельные лазеры, газовые CO2-системы и волоконные лазеры. Они различаются активной средой, длиной волны, энергоэффективностью, конструкцией и задачами, для которых их применение наиболее рационально.
Твердотельные лазеры на кристаллах
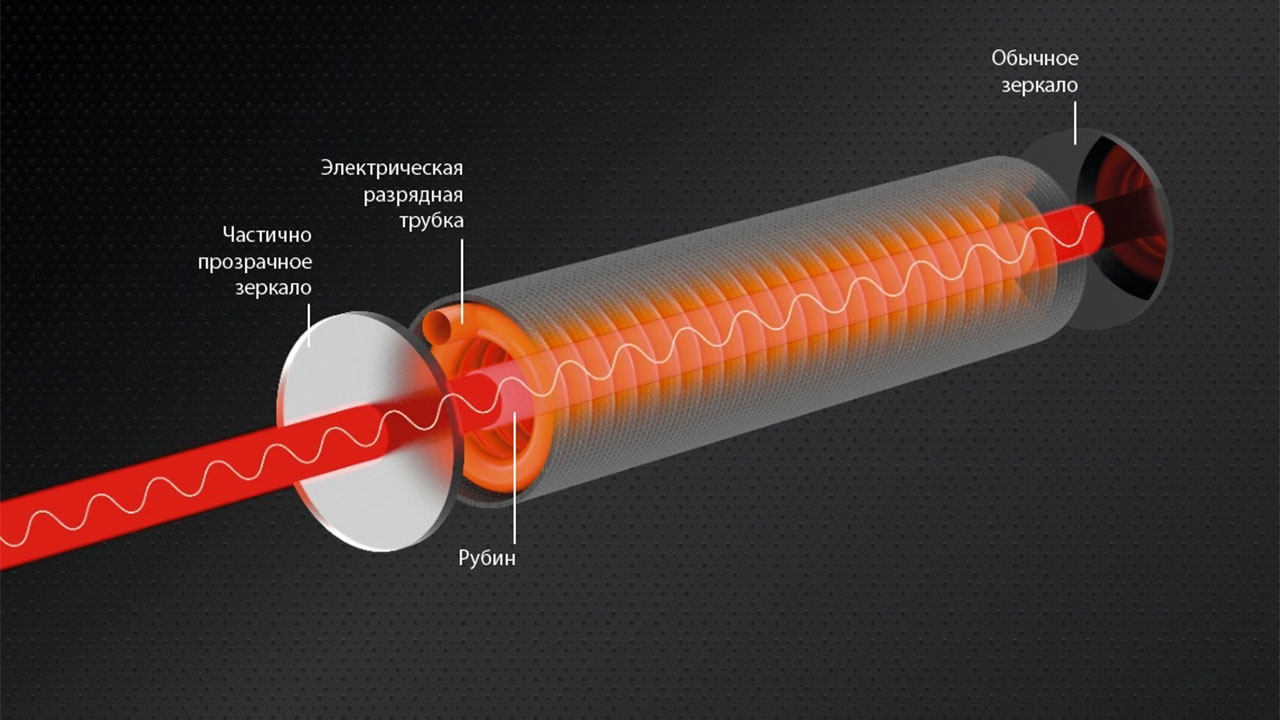
Твердотельные лазеры стали одним из первых классов источников, получивших промышленное применение. Активной средой в них служит кристалл или стекло, легированные определенными элементами. К этому классу относятся разные по устройству и характеристикам системы, поэтому их возможности существенно различаются.
В высокомощной резке листового металла традиционные кристаллические источники во многом уступили позиции волоконным. При этом твердотельные лазеры продолжают применяться в маркировке, микрообработке, прецизионных и других специализированных процессах.
Как уже говорилось, в таких устройствах рабочей средой служит твердый кристалл, который имеет форму стержня. Материал для него может быть самым разнообразным: искусственные рубины, александриты, титан-сапфиры, фториды иттрия-лития, алюмо-иттриевые с легированием редкоземельными элементами и т.д.
Твердотельные лазеры находят применение в промышленности. В основном их используют для маркировки готовых изделий, резки и сварки неответственных деталей.
Преимущества технологии:
-
высокая точность и малая ширина реза — можно обрабатывать тонкие детали сложной конфигурации;
-
подходит для обработки металлов с высокой отражающей способностью: алюминия, серебра, меди;
-
диапазон длительности импульса — от 10-2 до 10-14 с;
-
относительно высокая удельная мощность, которая позволяет резать и сваривать листы металла толщиной до 15-20 мм;
-
широкий диапазон длины волн — от 0,69 до 5,5 мкм;
-
может генерировать ультракороткие импульсы длительностью не более 4 фемтосекунд;
-
благодаря высокой яркости подходит для изготовления строительных уровней и различного рода указателей.
Несмотря на большое количество плюсов у этой технологии есть и минусы. Главная проблема — необходимость оптической накачки. Энергия проходит две ступени преобразования: электричество — свет — лазерный луч. Из-за этого даже при использовании диодных источников КПД твердотельных лазеров не превышает 20%. Кроме этого, при прохождении луча через систему зеркал происходит частичная потеря мощности, что также негативно сказывается на эффективности этих устройств. Да и сами установки обычно выдают излучение не более 20 кВт, но чаще используются модели до 8 кВт.
Газовые лазеры СО2

Газовые лазеры были востребованы с конца 90-х до начала 2010-х годов благодаря своей высокой мощности — с их помощью можно резать и сваривать толстый металл. Это более продвинутые устройства, в которых средой усиления служит газ. Это может быть СО2, гелий, неон, азот или их смесь. Газовые лазеры часто используются для резки и сварки металлов толщиной свыше 15-20 мм за счет высокой мощности излучения. К основным преимуществам этой технологии можно отнести следующее:
-
мощность до 100 кВт;
-
дешевы в обслуживании благодаря простой конструкции и недорогим лазерным трубкам;
-
более высокий КПД по сравнению с твердотельными лазерами — до 30%;
-
можно обрабатывать неметаллические материалы — ткань, кожу бумагу;
-
относительно низкое потребление энергии.
В металлообработке позиции CO2-систем сократились после широкого распространения волоконных лазеров, которые обычно дают преимущества по энергоэффективности, компактности и скорости обработки многих металлов. При этом CO2-лазеры продолжают использоваться в промышленности, в том числе для работы с полимерами, деревом, тканью и другими неметаллическими материалами. Поэтому развитие лазерных технологий правильнее рассматривать не как полную замену одного типа другим, а как перераспределение областей применения.
Волоконные лазеры

Волоконный лазер — это разновидность твердотельного, только в качестве рабочей среды используется не кристалл, а оптическое волокно с иттербиевым покрытием. Внутри такой лазерной трубки находится кабель, оптические резонаторы — чаще всего Фабри-Перо и отражатели. Примечательно, что в установках этого типа не используется сложная система зеркал или специальных линз, они там попросту не нужны.
Первый волоконный лазер был продемонстрирован еще в 1961 году. Важным следующим этапом стало развитие архитектуры с двойной оболочкой волокна: в 1988 году была продемонстрирована соответствующая схема, которая улучшила ввод излучения накачки и стала одним из шагов к созданию мощных волоконных систем.
Дальнейшее развитие лазерных диодов, активных волокон и оптических компонентов позволило в 2000-х годах значительно увеличить выходную мощность и ускорило промышленное распространение волоконных источников. Для современных систем металлообработки широко применяется иттербиевое активное волокно.
Итак, переходим к самому интересному — достоинствам этой технологии. А они заключаются в следующем:
-
высокий КПД — свыше 30%, в некоторых случаях может достигать даже 70%;
-
нет потерь мощности из-за отсутствия системы зеркал, то есть волоконный лазер может обрабатывать более толстый металл, чем газовый или кристальный аналогичной мощности;
-
более высокая скорость резки и сварки по сравнению с предыдущими типа аппаратов;
-
лучшее качество швов и кромок благодаря точности и стабильности лазерного луча;
-
компактность — подходят для использования в ограниченном пространстве;
-
требуют в 4-5 раз меньше воды для охлаждения.
Рост мощности остается одним из направлений развития волоконных лазеров, однако значения 50–80 кВт уже нельзя считать перспективой: в актуальной линейке промышленного оборудования Senfeng представлены станки с источниками мощностью до 100 кВт. Такие системы рассчитаны прежде всего на высокопроизводительную обработку толстого металла.
При этом максимальная мощность нужна не каждому производству. Ее выбирают с учетом диапазона толщин, материала, номенклатуры деталей, загрузки оборудования и требуемой производительности. Поэтому современное развитие лазерной резки связано не только с увеличением киловатт, но и с более эффективным использованием доступной мощности.
Единственный недостаток — цена, которая также зависит от выходной мощности устройства. Однако, волоконные лазерные аппараты не намного дороже других типов установок. А с некоторым они уже сравнялись в стоимости. Учитывая их преимущества, выгода от их приобретения становится очевидной.
Лазер МОРА

MOPA (Master Oscillator Power Amplifier) — архитектура лазерного источника, в которой задающий генератор формирует исходное излучение, а усилительный каскад увеличивает его мощность. Такая схема применяется, в частности, в импульсных волоконных лазерах и позволяет гибко управлять параметрами импульса.
Плюсы МОРА-лазеров:
-
Возможность регулировать ширину импульса под разные материалы и задачи.
-
Высокая частота повторений — 1-2700 кГц.
-
Регулирование энергии импульса в широком диапазоне.
-
Не нуждается в мощном задающем пучке для генерации лазерного луча, что позволяет добиться минимальной ширины импульса.
-
Позволяет точнее управлять тепловым воздействием на материал за счет настройки параметров импульса.
Благодаря этим характеристикам лазеры МОРА считаются самыми гибкими в плане настроек мощности и ширины импульса. По этой причине их часто используют для маркировки алюминия, стали, пластика, очистки тонких листов металла, в производстве микроэлектроники и полупроводников.
К минусам относится довольно высокая цена, сложность конструкции и достаточно узкая сфера применения. То есть, такие аппараты не подходят, например, для резки и сварки металла.
Далее мы подробнее рассмотрим виды волоконных лазеров и современные тенденции в их развитии.
Виды волоконных лазеров
В современном производстве все чаще встречаются пико- и фемтосекундные лазеры. Это связано с их способностью генерировать сверхкороткие и точно направленные импульсы. Кроме этого, такие устройства компактны, их можно легко переместить в другое место.
Пикосекундные лазеры
Пикосекундные лазеры генерируют сверхкороткие импульсы, длительность которых не превышает нескольких пикосекунд. Напоминаем, что 1 пс —10-12 сек. Частота повторений в таких аппаратах достигает 80 МГц и выше. При этом энергия импульса достигает 200 мкДж. За счет этого материал в месте воздействия мгновенно испаряется либо нагревается в зависимости от поставленной задачи.
Еще одна особенность этих установок — длительность импульса в них меньше, чем время за которое рассеивается тепло от материала, который подвергается обработке. По этой причине лазеры этого типа используются для обработки высокоточных и ответственных деталей, которые нельзя сильно нагревать. Основные сферы применения:
-
прецизионная лазерная сварка;
-
высокоточная обработка металла и неметаллических материалов: стекла, композитов;
-
обработка твердых и тугоплавких металлов;
-
очистка поверхностей от различных загрязнений, таких как ржавчина, окалина и тому подобное;
-
в порошковой металлургии для селективного спекания порошков, например, в производстве твердосплавных инструментов;
-
резка и сварка композитных материалов, в том числе термостойких.
Еще одна особенность пикосекундных лазеров — возможность холодной обработки деталей. Благодаря этому они подходят для пленочных материалов и производства полупроводников, гравировки стекла, а также других хрупких материалов.
Фемтосекундные лазеры
Отличаются еще большей скоростью импульса — 10-15 сек, а также высокой выходной мощностью — до 1 МВт и частотой повторения, которая может достигать 100 МГц и более.
Такие аппараты обладают заметными преимуществами, такими как минимальный нагрев заготовки и отличное качество обработки разных материалов, включая неметаллические. Благодаря этому они нашли применение в высокоточном производстве:
-
раскрой полимерных пленок;
-
производство микроэлектроники и дисплеев;
-
резка стекла и других хрупких материалов;
-
нанесение фотоэлектрических изображений;
-
обработка «чувствительных» материалов, таких как графен;
-
резка и сварка сверхтонких листов металла и микроскопической проволоки.
Фемтосекундный лазер в производстве микросхем частично заменяет обработку плат кислотами и другими агрессивными химикатами. Инженеры надеются, что в будущем удастся полностью уйти от «мокрых» технологий и заменить их оптическими на 100%. Это оправдано с экономической точки зрения, так как лазеры, работающие на сверхкоротких импульсах, позволяют выполнить обработку деталей быстрее. Высокая скорость особенно важна в крупносерийном производстве, поэтому их применение позволит увеличить объемы выпуска продукции.
Основные тенденции в развитии пико- и фемтосекундных лазеров — это увеличение мощности. При этом инженеры стараются решить проблему нагрева заготовки, которая неизбежно возникает при увеличении энергии импульса. Пока что сверхмощные волоконные лазеры этого типа существуют в условиях испытательных лабораторий и по отзывам ученых можно надеяться что они появятся и в промышленном исполнении.
Новые волоконные лазеры могут показаться слишком сложными и дорогостоящими. Но на самом деле это не так. Мы поставляем волоконные лазерные комплексы Senfeng, которые стоят сопоставимо с другими видами лазеров.
Современные тенденции промышленных лазеров
Развитие промышленного лазерного оборудования в 2026 году уже не сводится только к увеличению мощности. Источники на десятки киловатт стали серийным оборудованием, поэтому производители все больше работают над эффективностью всего технологического процесса.
Одно из основных направлений — автоматизация: автоматическая загрузка и выгрузка материала, роботизированная обработка и объединение станков в производственные линии сокращают вспомогательные операции и позволяют стабильнее использовать производительность оборудования.
Еще один заметный тренд — интеллектуальное управление. Машинное зрение, датчики, цифровые модели и алгоритмы искусственного интеллекта развиваются в направлении автоматического контроля и корректировки лазерного процесса. Одновременно совершенствуются технологии управления самим лучом и параметры ультракоротких импульсов, чтобы повышать производительность без потери точности и качества обработки.
Продукция «Технограв»

Ассортимент компании насчитывает десятки моделей лазерных станков и аппаратов Senfeng, а также расходников и комплектующих Raytools, Hanli и других производителей. Оборудование поставляется для всех типов производства: от потоковой резки разных видов металлопроката до сварочных работ и очистки металла. У нас можно приобрести следующие виды оборудования:
-
Лазерные станки для резки труб и профилей, листового металла или комбинированные модели мощностью от 1,5 до 30 кВт.
-
Широкоформатные лазеры для резки листа с рабочим полем до 12000 × 3000 мм и станки с возможностью резки труб и профилей со скосом до 45º.
-
Оборудование для лазерной очистки металла от ржавчины, нагара, остатков ЛКМ и других загрязнений. Мощность установок от 1,5 до 3 кВт.
-
Ручные аппараты лазерной сварки с автоматической подачей проволоки мощностью от 1,5 до 3 кВт.
-
Роботизированные обрабатывающие центры промышленного класса для сварки и очистки. Рабочая станция оснащена 6-осевой лазерной головой и двухпозиционной платформой, которая поворачивается на 180º.
Компания “Технограв” поставляет лазерное оборудование по всей России и сотрудничает с сотнями предприятий: от ремонтных мастерских до крупнейших производств ВПК.
Поставка волоконного лазерного станка мощностью 1,5 кВт в г. Калининград
Станок был поставлен компании, которая занимается производством холодильного и морозильного оборудования для сегмента Horeca. Пожеланием клиента было ускорить технологические процессы чтобы нарастить объемы производства.
Сотрудники компании «Технограв» помогли решить эту проблему, подобрав волоконный лазерный станок SENFENG SF3015W. Лазерная голова с автофокусировкой позволила добиться более качественного реза: кромки получаются ровными и не требуют дополнительной обработки. Кроме этого, у клиента появилась возможность оказывать дополнительные услуги, тем самым увеличив прибыль от своего бизнеса.
Поставка автоматизированного комплекса для резки рулонной стали в г. Ногинск (МО)
Станок заказала компания по производству вентиляционного, отопительного и холодильного оборудования. Основные задачи клиента:
-
первичная обработка металла;
-
производство деталей и узлов для климатического и холодильного оборудование.
С учетом поставленных задач был выбран волоконный лазерный комплекс для раскроя рулонной стали SF1502CH мощностью 3 кВт. Станок позволяет резать металл с высокой точностью и производить ответственные детали быстрее, нежели с использованием газовых установок. Благодаря этому наш клиент может поставлять более качественное оборудование и нарастить выпуск продукции.
Поставка волоконного лазерного станка в г. Неман, Калининградская область
Заказчик оборудования — производитель металлоконструкций для машиностроительного производства. Основной технологический процесс, под который приобретался станок — резка углеродистой стали 09Г2С и нержавеющей мартенситной марки AISI 420. Толщина металла при этом составляет от 2 до 12 мм, для основного производства — 8 мм. Это довольно большая толщина для лазера, особенно если речь идет о нержавеющей стали.
Менеджеры учли исходные данные и предложили клиенту лазерный станок SENFENG SF6015H4 мощностью 12 кВт. Он легко справляется даже с очень толстым металлом — до 80 мм. Высокопроизводительная лазерная голова Boci с автофокусировкой позволяет свести брак к минимальным значениям и позволяет добиться максимального качества кромок.
Все наши клиенты отмечают высокое качество сервиса компании «Технограв». Оборудование поставляется, устанавливается и настраивается нашими сотрудниками всегда в сроки, указанные в договорах поставки. Также клиенты могут обратиться к нам за консультацией в любое время — специалисты Службы сервиса всегда на связи и готовы ответить на все вопросы.